


Noticias de la industria
 Inicio / Noticias Recientes / Noticias de la industria / Solución inteligente de liofilización: controles inteligentes, menores costos, mejores lotes
 2026.09.02
 Noticias de la industria
Un único lote de liofilización industrial suele durar entre 18 y 24 horas. Si la temperatura de los estantes varía unos pocos grados por encima del punto de colapso del producto durante el secado primario, la carga puede perder su estructura porosa y convertirse en una masa densa y pegajosa que ninguna línea de envasado puede recuperar. Ese único riesgo explica por qué los propietarios de plantas ahora piden una solución de liofilización inteligente en lugar de un simple liofilizador al vacío.
La definición es más simple de lo que sugiere el marketing: una solución de liofilización inteligente es un sistema en el que los sensores, el software de control y la conectividad gestionan la congelación, el secado primario y el secado secundario automáticamente, de modo que el ciclo sigue cómo se comporta realmente el material en lugar de un cronograma fijo. En la práctica, eso significa menos lotes colapsados, menor consumo de energía por kilogramo de producto terminado y registros de lotes completos que se pueden entregar a un cliente o auditor sin semanas de papeleo manual. Las secciones siguientes desglosan cómo funciona esa inteligencia, dónde aparece primero el reembolso y qué puntos verificar antes de comprometerse con una orden de compra.
La liofilización, o liofilización, elimina el agua mediante sublimación: el material se congela primero, luego se mantiene bajo vacío profundo para que el hielo se convierta directamente en vapor y finalmente se calienta suavemente para expulsar el agua unida. La física se entiende bien. La dificultad es que cada etapa tiene una ventana de seguridad estrecha y la ventana se mueve con cada formulación. Un puré de frutos rojos, un polvo probiótico y una rebanada de carne de res cocida no se comportan de manera similar bajo temperaturas idénticas.
Una solución inteligente maneja esa variabilidad con tres capas trabajando juntas.
Las recetas almacenadas definen velocidades de rampa, niveles de retención, puntos de ajuste de vacío y objetivos del condensador para cada producto. Durante la ejecución, el control en cascada permite que la temperatura medida del producto corrija la salida del estante automáticamente en lugar de esperar un cambio de paso programado. Al final del secado secundario, una prueba automática de aumento de presión determina el punto final real en lugar de depender de un temporizador fijo.
Los sistemas modernos registran cada parámetro, envían alarmas de desviación al teléfono de un supervisor y permiten el acceso remoto para que un ingeniero pueda supervisar varias cámaras desde una oficina. Para una mirada más profunda a cómo interactúan estas capas, nuestra descripción general de control inteligente en liofilización recorre la arquitectura con detalles prácticos.
La operación manual depende de que el operador note la desviación y reaccione a tiempo. En un pequeño laboratorio que funciona bien. En una planta con varias cámaras funcionando durante la noche, no es así, porque las consecuencias de una reacción tardía son graves en ambas direcciones:
La siguiente tabla resume dónde la automatización cambia los resultados del día a día.
| Aspecto de control | Operación Manual | Control inteligente |
|---|---|---|
| Aumento de la temperatura del estante | Ajustado en un horario fijo o mediante controles visuales. | Corregido en tiempo real a partir de comentarios de la sonda del producto. |
| Detección de puntos finales | Temporizador fijo, a menudo acompañado de horas de seguridad. | La prueba de aumento de presión finaliza el ciclo en el punto final real |
| Respuesta de desviación | Depende de la presencia del operador a las 3 a.m. | Alarma automática más apagado de estado seguro |
| Documentación por lotes | Registros escritos a mano, propensos a tener lagunas | Registros electrónicos con marca de tiempo para cada ciclo. |
| Energía por lote | Inflado por márgenes conservadores | Reducido mediante calentamiento preciso y apagado temprano de fallas |
La energía suele ser el mayor costo operativo en la liofilización después de la mano de obra, porque los compresores de refrigeración y las bombas de vacío funcionan continuamente durante la mayor parte del ciclo. Ataques de control inteligentes que cuestan desde dos direcciones. En primer lugar, terminar un lote en su punto final medido ahorra de forma rutinaria de dos a tres horas por ciclo en comparación con un temporizador acolchado, y en doscientos o más ciclos por año se recupera un gran bloque de tiempo del compresor. En segundo lugar, la gestión del condensador y del descongelamiento mantiene estable la eficiencia de captura de vapor en lugar de permitir que la acumulación de hielo alargue silenciosamente cada ejecución.
El rendimiento es la segunda ganancia. Un lote colapsado no se puede reprocesar; está cancelado por completo. Reducir la tasa de colapso a casi cero protege el margen en un negocio donde una carga de una sola cámara de frutas o mariscos liofilizados puede representar miles de dólares en materia prima. El trabajo sigue la misma lógica: con registros automatizados y alarmas conectadas, un técnico puede supervisar varias cámaras y los traspasos de turnos se detienen dependiendo de notas verbales. Los compradores que comparen sistemas también pueden revisar nuestras notas sobre Monitoreo remoto para liofilización. para ver cómo es el funcionamiento diario en la práctica.
El error de adquisición más común que vemos es pasar directamente de la curiosidad de una mesa de trabajo a una cámara de producción completa. Un camino por etapas reduce ese riesgo: desarrolle la receta en una unidad de laboratorio, confirme la economía en el equipo piloto y luego escale a las cámaras industriales utilizando la misma plataforma de control para que las curvas validadas se transfieran.
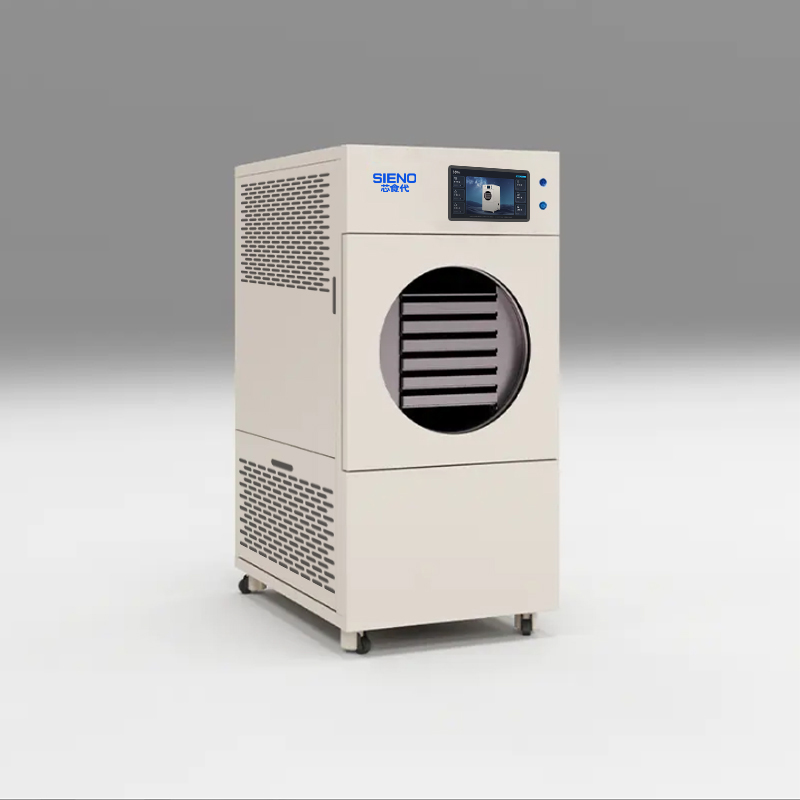 Liofilizador de laboratorio integrado Sieno XSD-LD-FD-20 Una unidad de laboratorio cuadrada integrada con refrigeración de -45°C, 6 estantes de 1 a entre -35°C y 80°C y bandejas de 535x315 mm. Se adapta a la ruta de adquisición por etapas, permitiendo a los equipos validar recetas en equipos de laboratorio antes de la inversión piloto. Ver producto →
Las unidades de laboratorio de la clase XSDFD permiten que un equipo de formulación realice pruebas pequeñas y repetibles y registre el comportamiento de colapso de una receta específica antes de que se tome cualquier decisión de capital importante.
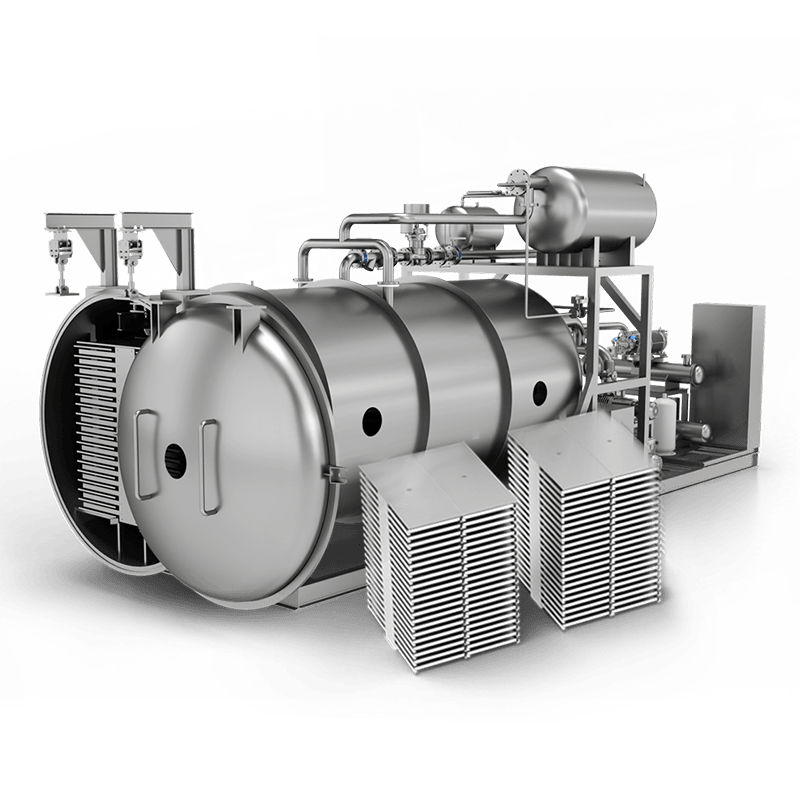 Liofilizador a escala de producción Sieno BLK-FD-50 Este modelo de escala media, que forma parte de la serie de producción BLK-FD y que abarca aproximadamente de 10 a 200 metros cuadrados de área de cámara, se adapta a la etapa piloto, confirmando la economía de la receta y compartiendo la misma plataforma de control que las unidades industriales y de laboratorio. Ver producto →
A escala de producción, la serie BLKFD cubre áreas de cámara desde aproximadamente 10 hasta 200 metros cuadrados, y las opciones automatizadas de carga, descongelación y monitoreo mantienen sistemas más grandes manejables con el mismo pequeño equipo. El detalle crítico es la coherencia: cuando el laboratorio, el piloto y las máquinas de producción comparten una arquitectura de control, la receta que usted validó a pequeña escala sobrevive a la ampliación con muchas menos sorpresas.
No todos los productos justifican el mismo nivel de inversión. Los materiales de alto valor y sensibles al calor recuperan el coste del control inteligente más rápidamente, porque allí las pérdidas de calidad son las más caras. El café liofilizado y las bebidas instantáneas, las bayas de primera calidad, las formulaciones probióticas y para la salud gastrointestinal, los alimentos para mascotas y los extractos de medicina tradicional entran en este grupo. Una línea de frutas y verduras ilustra bien este punto: la secadora debe contener la delicada estructura celular de cada producto para que las rebanadas conserven su forma, color y velocidad de rehidratación en el lineal.
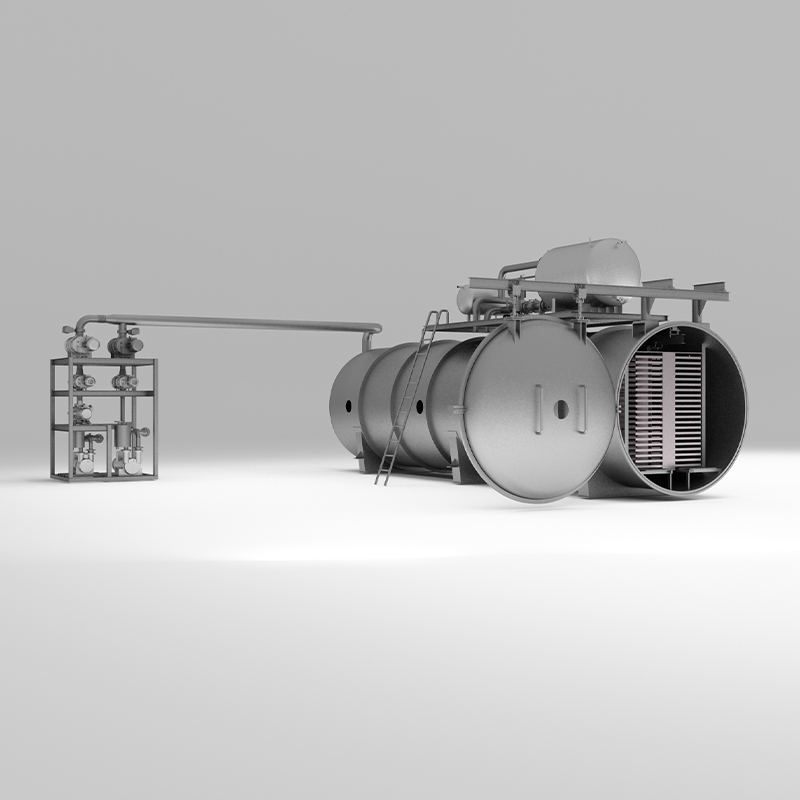 Liofilizador al vacío para frutas y verduras Al combinar la congelación a baja temperatura con la sublimación al vacío, esta secadora conserva el color, la forma y la calidad de rehidratación de las rodajas de mango, las bayas y los cortes de verduras. El sondeo preciso y las recetas almacenadas ayudan a que los productos premium sensibles al calor alcancen la máxima calidad. Ver producto →
Para estas categorías, la combinación de sondeo preciso de productos, recetas almacenadas y pruebas de puntos finales es lo que convierte una producción aceptable en una producción de primera calidad que exige un precio más alto.
Una solución de liofilización inteligente se juzga en última instancia en su propia planta, según su propia receta. El primer paso más confiable es una prueba de muestra: envíe material representativo, déjelo secar según un ciclo propuesto y mida el contenido de humedad, la rehidratación y la apariencia según sus especificaciones. Compare esos resultados con su proceso actual, calcule la diferencia de energía y rendimiento, y la decisión de compra se vuelve aritmética en lugar de persuasión. Cuando esté listo para realizar la prueba, el equipo de Sieno puede realizar pruebas en equipos compatibles y ayudar a traducir los resultados del laboratorio en una configuración de línea de producción que se ajuste a su presupuesto y objetivos de producción.

Toda la serie de equipos de liofilización de Sieno, que abarca desde la investigación experimental hasta la escala industrial, es eficiente energéticamente, estable y confiable, con la personalización flexible como núcleo, para la producción, optimización de procesos y múltiples campos con soluciones de fabricación ecológicas.
Sieno, basado en la investigación de alimentos liofilizados inteligentes, proporciona soporte tecnológico personalizado para toda la cadena de liofilización (incluyendo pretratamiento, liofilización y envasado), ayudando a las empresas a lograr múltiples mejoras en eficiencia, calidad y protección ambiental.
Equipos y Soluciones
Industria Alimentaria Industria Farmacéutica Industria Agrícola Industria de Mascotas Industria de Cuidado de Belleza Ingeniería Química y Laboratorio Protección Ambiental y Economía CircularEnlaces Rápidos
Inicio Producto y servicio Sobre nosotros Soluciones llave en mano Noticias Recientes ContactoInformación de Contacto
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Ciudad de Zhenglu, distrito de Tianning, ciudad de Changzhou, provincia de Jiangsu, China
Síganos
Derechos de Autor ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Todos los Derechos Reservados
Proveedores Personalizados de Equipos de Liofilización Llave en Mano


