


Noticias de la industria
 Inicio / Noticias Recientes / Noticias de la industria / Equipos industriales de liofilización de alimentos: selección, capacidad y guía de costos
 2026.08.26
 Noticias de la industria
Un procesador de frutas llegó a nuestro centro de pruebas con 40 kg de rodajas de durian congeladas, un lote rechazado de una secadora de producción de la competencia y una simple pregunta: ¿por qué las primeras dos horas del ciclo parecían normales y luego la presión de la cámara aumentó hasta que el producto comenzó a ablandarse?
La respuesta no tuvo nada que ver con el principio de liofilización y sí con el condensador de hielo. El módulo de refrigeración de esa máquina no podía mantener el ritmo de sublimación a la temperatura de estante elegida, por lo que la superficie del condensador se calentó, la presión de la cámara aumentó y el frente de secado se detuvo. Es el tipo de falla que no aparece en un folleto de especificaciones, pero sí en cada lote después del primer año de funcionamiento.
En pocas palabras, el equipo congela el producto y luego reduce la presión para que el hielo se sublime directamente hasta convertirse en vapor sin derretirse. En un liofilizador de producción, esto ocurre en tres fases: congelación, normalmente entre -35 °C y -50 °C; secado primario, donde la sublimación se produce al vacío entre 50 y 130 Pa; y secado secundario, donde el agua restante unida se desorbe a temperaturas de plataforma que aumentan gradualmente.
Para los compradores, la conclusión práctica es que un liofilizador no es una caja sellada con estantes calefactados. Es un sistema coordinado de refrigeración, vacío y calefacción, y el componente más débil establece el techo de calidad. La uniformidad de la temperatura de los estantes es un ejemplo: una distribución de ±2°C en los estantes es aceptable para la mayoría de los productos alimenticios, mientras que ±5°C crea diferencias visibles en el color y la humedad entre las bandejas. El rendimiento del condensador y el control de la velocidad de calentamiento son igualmente importantes.
La planificación de la capacidad es donde ocurren la mayoría de los errores de compra. La gente elige una máquina por el volumen de la cámara o la entrada de materia prima, pero la medida honesta del rendimiento es la cantidad de agua que el equipo puede eliminar por lote y por hora, a la temperatura del producto que requiere su receta.
| Escala | Área típica de estante | Modelos representativos | Uso primario |
|---|---|---|---|
| Laboratorio | 1–2 m² | Liofilizador de laboratorio de 1 m², XSDFD4, XSDFD812 | Desarrollo de recetas, pequeños ensayos, estudios. |
| piloto | 3–20 m² | XSDFD20, liofilizadores a escala piloto | Validación de procesos, pequeños lotes comerciales. |
| industriales | 10–200 m² | BLKFD10 a BLKFD200 | Líneas de producción continuas o por lotes completos |
Como estimación de trabajo para frutas y verduras en rodajas, planifique aproximadamente de 5 a 10 kg de producto liofilizado terminado por metro cuadrado de área de anaquel por lote; Los artículos densos, como cubos de carne o tubérculos gruesos, salen más bajos porque el tiempo de secado es más largo. Si su objetivo diario supera unos pocos cientos de kilogramos de producto terminado, está considerando liofilizadores a escala industrial con carga automatizada y control centralizado en lugar de unidades independientes.
Para una configuración de producción completa, un Liofilizador industrial a gran escala de 1200 kg. puede soportar un gran rendimiento diario cuando se combina con equipos de precongelación y envasado adecuados. El número crítico a comparar no es la carga nominal sino la capacidad de hielo: cuántos kilogramos de hielo puede acumular el condensador antes de que sea necesario descongelar.
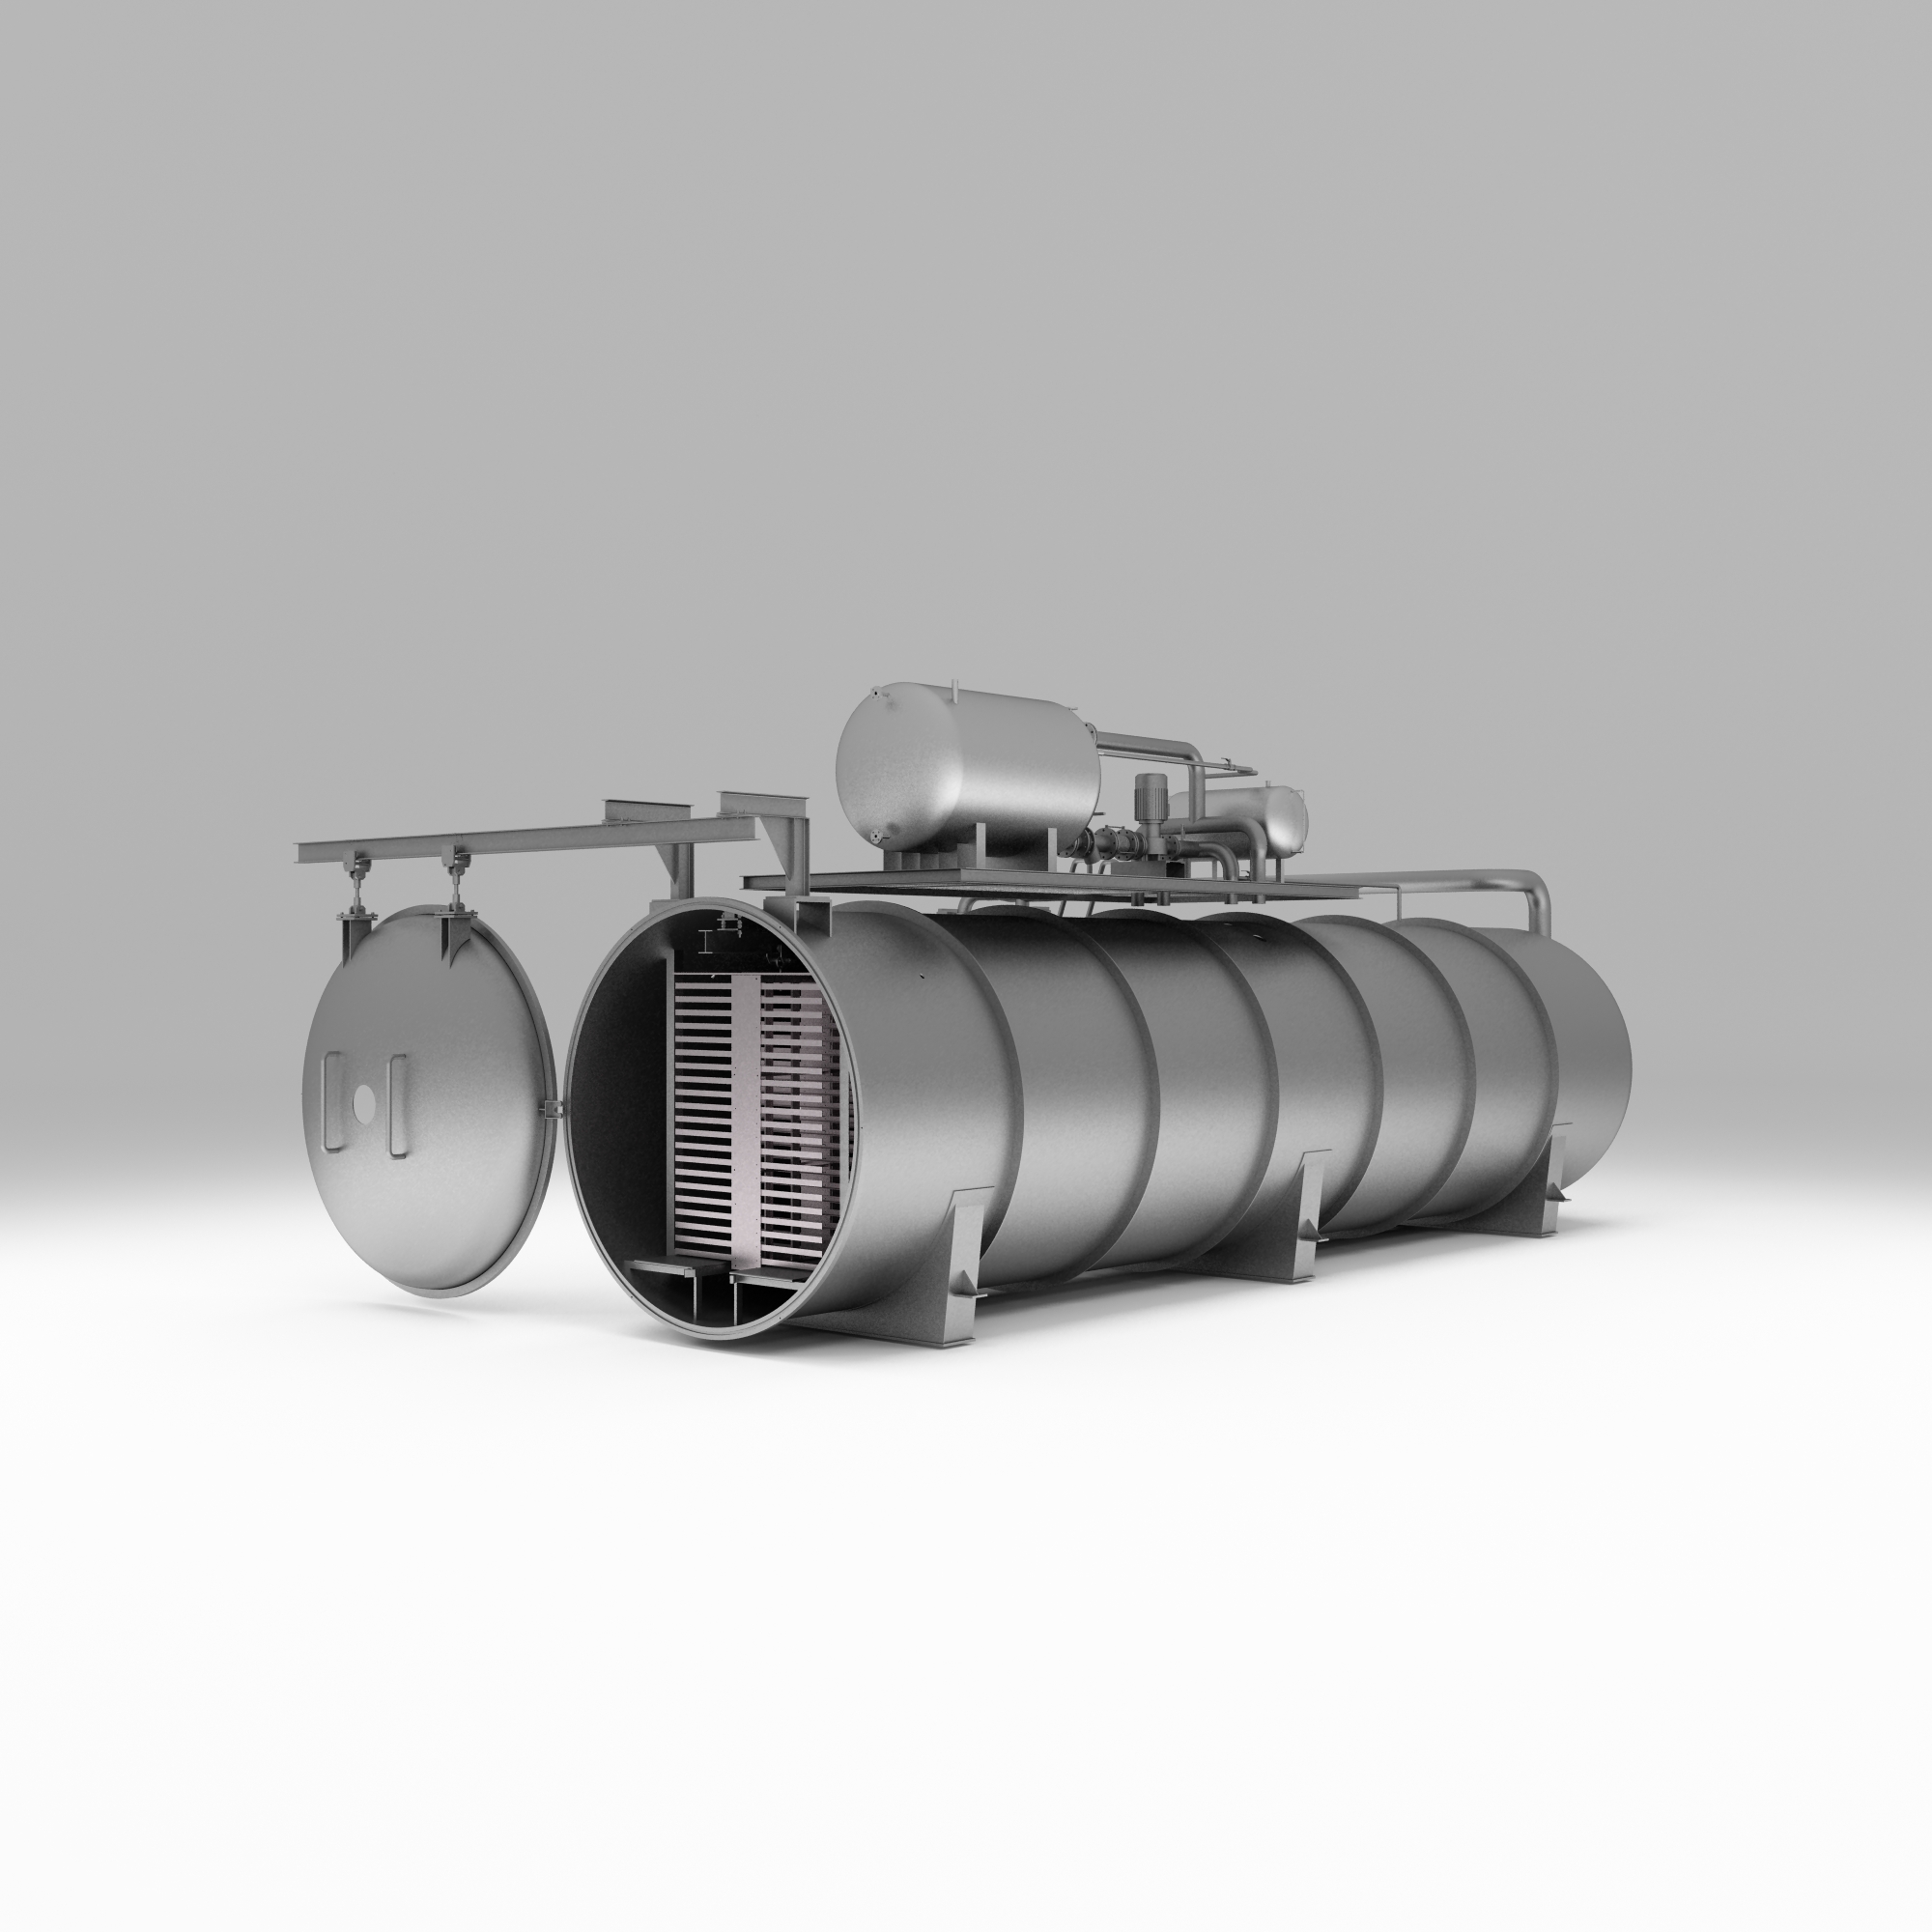 Liofilizador industrial a gran escala personalizado de 1200 kg: Lyoph al vacío de alta eficiencia El Instituto de Investigación de Tecnología de Liofilización de Sieno (Jiangsu) Co., Ltd es un liofilizador industrial a gran escala de 1200 kg de China: alta eficiencia... Ver producto →
El condensador de hielo es el componente que la mayoría de los compradores ignoran y el que controla más directamente el tiempo del ciclo. Durante el secado primario, la superficie del condensador se enfría muy por debajo del estante del producto, normalmente entre 10 y 15 °C por debajo de la temperatura del frente de congelación, de modo que el vapor de agua del producto se condensa en forma de hielo en los serpentines. Si el condensador se retrasa, la presión de la cámara aumenta y la sublimación se ralentiza.
Solicite a los proveedores dos números: la capacidad de hielo del condensador por lote y su tasa de condensación en kilogramos por hora a una presión de cámara definida. Una máquina con una cámara grande pero un condensador pequeño ejecutará ciclos largos y consumirá más energía por kilogramo de producto. Pregunte también cómo funciona la descongelación. Un sistema de descongelación automatizado que limpie los serpentines del condensador entre lotes en minutos en lugar de horas puede agregar un ciclo adicional completo por día a escala.
La energía es el mayor costo variable en la producción de alimentos liofilizados. Para la mayoría de los equipos industriales, se esperan alrededor de 3 a 6 kWh por kilogramo de agua eliminada, lo que se traduce en una partida importante cuando cada lote elimina cientos de kilogramos de agua.
Tres opciones tienen la mayor influencia en ese número. En primer lugar, el modo de calentamiento: el calentamiento por contacto a través de estantes de acero inoxidable suele ser más eficiente energéticamente y más uniforme que el calentamiento radiante para trozos de comida densos. En segundo lugar, el control del vacío y la refrigeración: los variadores de frecuencia de las bombas de vacío y la capacidad de refrigeración por etapas permiten que el sistema siga la fase del lote en lugar de funcionar a plena potencia constantemente. En tercer lugar, la frecuencia y programación de la descongelación. un planta de liofilización que ahorra energía El diseño también optimiza la programación de lotes para que los ciclos de congelación, secado y descongelación se superpongan en varias unidades en lugar de alcanzar la demanda máxima al mismo tiempo.
Al comparar cotizaciones, solicite datos de energía a carga parcial, no solo a capacidad nominal. El consumo de energía declarado del paquete compresor no es lo mismo que el consumo por kilogramo de producto terminado, y esa diferencia es donde los presupuestos operativos se mantienen o se rompen.
Un liofilizador opera entre dos procesos que son igualmente importantes: preparación y envasado. La materia prima debe limpiarse, clasificarse, cortarse, a veces blanquearse o mezclarse con agentes protectores y, a menudo, congelarse por completo antes de cargarla. Después del secado, el producto es higroscópico y frágil, por lo que debe trasladarse a envases a prueba de humedad bajo humedad controlada, generalmente con lavado de nitrógeno, y pasar por detección de metales o inspección por rayos X.
Comprar estas unidades de diferentes proveedores crea un riesgo de interfaz: las alturas de las correas no coinciden, los tiempos de los ciclos no se alinean y la responsabilidad por una línea fallida siempre está en otra parte. Un único proveedor con una gama completa de equipos y entrega llave en mano simplifica la ingeniería y la puesta en marcha. Para líneas de frutas y verduras congeladas, un Liofilizador al vacío diseñado para frutas y verduras. combinado con un limpiador de burbujas, una cortadora de cubitos y una máquina envasadora llena de nitrógeno, forma un sistema de producción coherente en lugar de una colección de máquinas independientes.
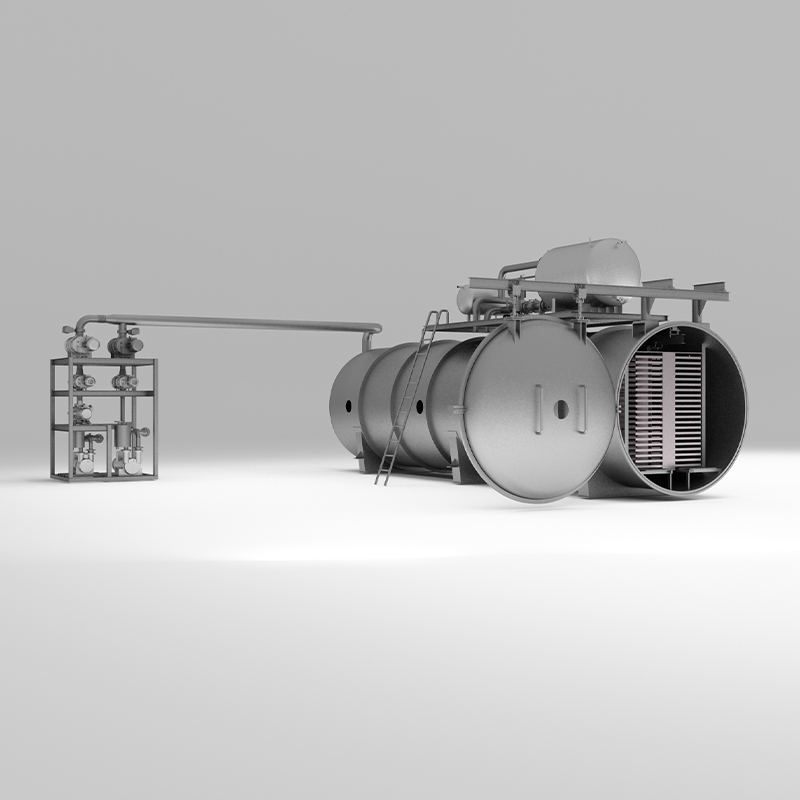 Liofilizador al vacío personalizado para proveedores de frutas y verduras, fábrica OEM/ODM El Instituto de Investigación de Tecnología de Liofilización de Sieno (Jiangsu) Co., Ltd es un liofilizador al vacío de China para proveedores de frutas y verduras y... Ver producto →
Las bebidas en polvo siguen una ruta diferente. El café y el té requieren extracción, concentración y, a veces, recuperación del aroma antes de congelarse, y el paso de molienda después del secado controla el tamaño de las partículas. En ese caso, dedicado equipo de liofilización de café con módulos de concentración y tamizado preintegrados es un camino más confiable que adaptar un secador estándar a un proceso para el que nunca fue diseñado.
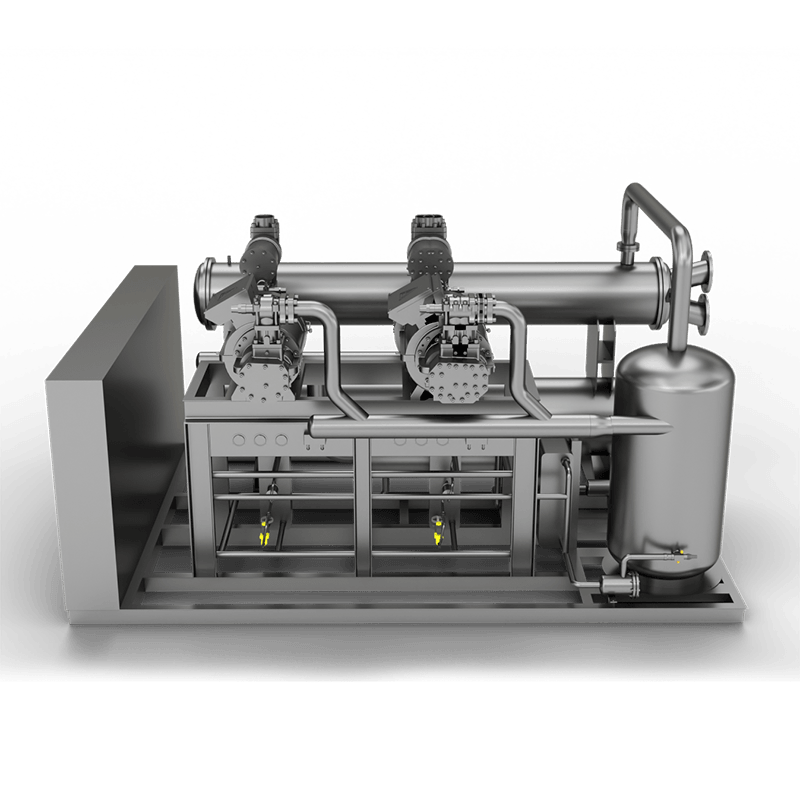 Proveedores de equipos de liofilización de café personalizados, fábrica OEM/ODM - Sieno Freeze- El Instituto de Investigación de Tecnología de Liofilización de Sieno (Jiangsu) Co., Ltd es un proveedor de equipos de liofilización de café de China y una fábrica OEM, d... Ver producto →
La liofilización es una tecnología de proceso, no solo la compra de una máquina. Un material que se comporta bien en un liofilizador de laboratorio puede fallar en la producción porque la velocidad de congelación, el paso de recocido o la rampa de calentamiento necesitan ajustes a mayor escala. Los proveedores que ofrecen desarrollo de recetas de liofilización y pruebas con su producto real valen mucho más que aquellos que solo venden la cámara.
Busque un proveedor que pueda realizar pruebas, definir la curva de congelación y la rampa de secado y luego transferir esa receta a la unidad de producción. La ingeniería personalizada también es importante en las plantas de alimentos: algunas instalaciones necesitan carga y descarga automática, sistemas de limpieza in situ o cámaras modulares para adaptarse a planos de planta restringidos. Confirme que el proveedor puede adaptar el diseño de la máquina, los controles y la gestión de recetas a sus instalaciones antes de firmar.
Antes de aprobar una compra, analice los siguientes puntos con el proveedor:
El equipo de liofilización de alimentos adecuado mantiene estable la calidad de su producto, su factura de energía predecible y su línea en funcionamiento. El procesador incorrecto, como descubrió el procesador de durian, se ve bien en el folleto y falla entre la segunda y tercera hora de cada ciclo.

Toda la serie de equipos de liofilización de Sieno, que abarca desde la investigación experimental hasta la escala industrial, es eficiente energéticamente, estable y confiable, con la personalización flexible como núcleo, para la producción, optimización de procesos y múltiples campos con soluciones de fabricación ecológicas.
Sieno, basado en la investigación de alimentos liofilizados inteligentes, proporciona soporte tecnológico personalizado para toda la cadena de liofilización (incluyendo pretratamiento, liofilización y envasado), ayudando a las empresas a lograr múltiples mejoras en eficiencia, calidad y protección ambiental.
Equipos y Soluciones
Industria Alimentaria Industria Farmacéutica Industria Agrícola Industria de Mascotas Industria de Cuidado de Belleza Ingeniería Química y Laboratorio Protección Ambiental y Economía CircularEnlaces Rápidos
Inicio Producto y servicio Sobre nosotros Soluciones llave en mano Noticias Recientes ContactoInformación de Contacto
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Ciudad de Zhenglu, distrito de Tianning, ciudad de Changzhou, provincia de Jiangsu, China
Síganos
Derechos de Autor ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Todos los Derechos Reservados
Proveedores Personalizados de Equipos de Liofilización Llave en Mano


